

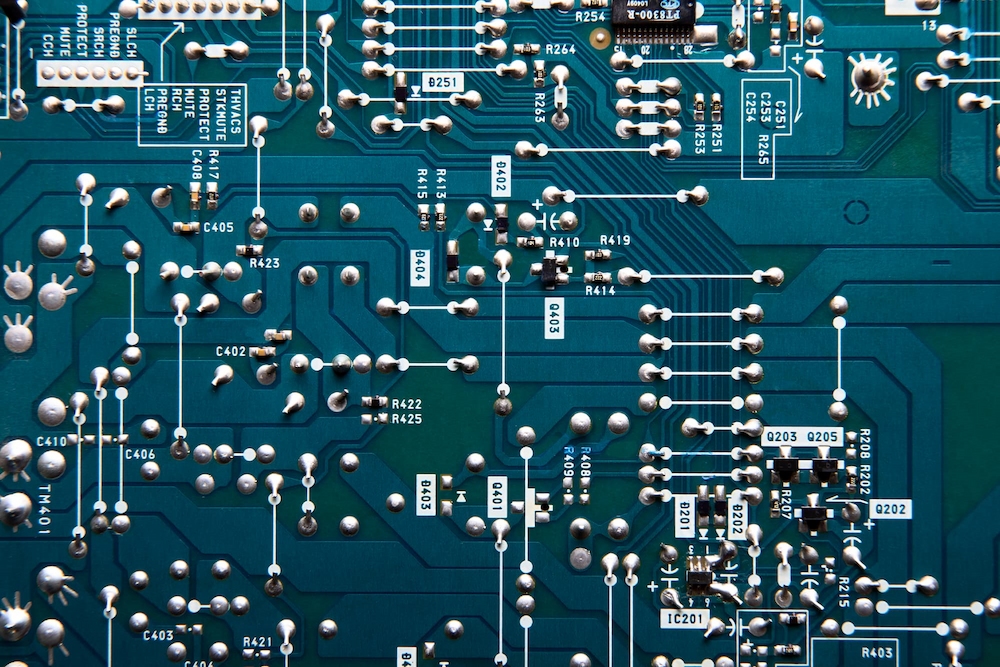
Montaż THT (Through-Hole Technology) to technologia montażu elektroniki, w której wyprowadzenia komponentów przechodzą przez otwory w płytce PCB i są lutowane po przeciwnej stronie. Mimo że SMT dominuje we współczesnej produkcji masowej, THT pozostaje niezastąpiony wszędzie tam, gdzie liczy się wytrzymałość mechaniczna połączeń, duże prądy, wysokie napięcia lub łatwość serwisowania. Jeśli projektujesz zasilacz, sterownik przemysłowy, urządzenie medyczne lub automotive – ten artykuł wyjaśni Ci, czym THT różni się od SMT, kiedy wybrać montaż przewlekany, a kiedy montaż mieszany, i jak przygotować projekt pod lutowanie przewlekane.
Co to jest montaż THT i jak przebiega lutowanie przewlekane?
Montaż THT polega na umieszczeniu komponentów z wyprowadzeniami drutowymi (leads) w metalizowanych otworach płytki PCB, a następnie ich lutowaniu – po drugiej stronie płytki niż komponent. Połączenie lutownicze powstaje wewnątrz metalizowanego otworu (barrel) i na padzie dolnym, tworząc mechanicznie mocniejsze złącze niż pad powierzchniowy SMT. W SMT komponent leży na powierzchni laminatu, a lut obejmuje wyłącznie pad – dlatego przy sile wyrywania, wibracjach i wielokrotnym wpinaniu przewodów połączenie przewlekane zachowuje się przewidywalniej.
Typowy raster złączy i elementów dyskretnych THT wynosi 2,54 mm, a średnice otworów najczęściej mieszczą się w zakresie 0,6-1,2 mm, zależnie od średnicy wyprowadzenia i tolerancji wiercenia.
Jakie komponenty montuje się technologią THT?
Technologia THT obejmuje szeroki zakres komponentów, których konstrukcja lub wymagania elektryczne wykluczają montaż powierzchniowy:
- Kondensatory elektrolityczne – szczególnie duże pojemności (setki µF i wyżej) i wyższe napięcia pracy
- Złącza i gniazda – D-Sub, RJ45, USB-A/B, złącza śrubowe, konektor zasilania – muszą wytrzymać siły mechaniczne przy wkładaniu/wyjmowaniu wtyczek
- Transformatory i dławiki – duże gabaryty i ciężar wymagają mocowania przez otwory, nie przez pady powierzchniowe
- Przekaźniki – szczególnie te do wyższych prądów i napięć, gdzie wymagana jest trwałość mechaniczna
- Tranzystory mocy i tyrystory w obudowach TO-220, TO-247, TO-3P – montowane z radiatorem, THT zapewnia pewniejsze mocowanie
- Bezpieczniki i uchwyty bezpieczników – muszą być wymienialne bez specjalistycznego sprzętu
- Elementy wysokonapięciowe – iskierniki, warystory, kondensatory X/Y w zasilaczach impulsowych
- Przełączniki, potencjometry i enkodery mechaniczne – narażone na siły mechaniczne podczas obsługi
Jak przebiega proces montażu THT krok po kroku?
Standardowy przepływ produkcyjny dla płytki z komponentami THT (bez elementów SMT na tej samej stronie) wygląda następująco:
- Weryfikacja dokumentacji – sprawdzenie BOM, pliku wierceń i footprintów THT pod kątem zgodności z możliwościami linii
- Przygotowanie komponentów – kształtowanie (formowanie) wyprowadzeń do wymaganego rozstawu otworów (pitch), przycinanie leadów do właściwej długości
- Wstawianie komponentów – ręczne lub automatyczne (axial/radial insertion machine) umieszczenie komponentów w otworach PCB
- Lutowanie – falowe, selektywne lub ręczne (szczegóły w sekcji o metodach lutowania THT)
- Przycinanie leadów – przy lutowaniu ręcznym i falowym – po lutowaniu obcina się nadmiar wyprowadzeń po stronie dolnej
- Inspekcja wizualna i AOI – kontrola jakości połączeń lutowniczych: mostkowania, zimnych lutów, niedomkniętych przelotów
- Mycie (opcjonalne) – usunięcie pozostałości topnika, szczególnie przy zastosowaniu w urządzeniach wysokiej niezawodności
Kiedy THT jest lepszym wyborem niż SMT – różnice techniczne?
SMT (Surface Mount Technology) dominuje w produkcji masowej ze względu na mniejsze gabaryty komponentów, wyższą automatyzację i niższy koszt jednostkowy przy dużych wolumenach. THT nie jest technologią przestarzałą – to technologia o konkretnych przewagach, które w wielu zastosowaniach są nie do zastąpienia. Rozumienie tych różnic pozwala podjąć właściwą decyzję już na etapie projektowania.
| Kryterium | SMT | THT |
|---|---|---|
| Wytrzymałość mechaniczna połączenia | Średnia – pad na powierzchni, podatny na peel-off | Wysoka – połączenie przez otwór, znacznie wyższa odporność na wyrwanie |
| Odprowadzanie ciepła | Ograniczone – przez pad i podłoże | Lepsze – przez metalizowany otwór i wyprowadzenie do radiatora |
| Prądy i napięcia | Niższe – ograniczone przekrojem ścieżek i padów SMD | Wyższe – grubsze wyprowadzenia, większy przekrój przewodzący |
| Serwisowanie i wymiana | Trudne – wymaga stacji do reflowu lub gorącego powietrza | Łatwe – wylutowanie i wymiana komponentu bez specjalistycznego sprzętu |
| Gabaryty komponentów | Małe (0201-QFP/BGA) | Duże – transformatory, złącza, radiatory |
| Koszt montażu (duże serie) | Niższy – pełna automatyzacja | Wyższy – więcej operacji ręcznych lub dedykowane maszyny |
| Gęstość upakowania | Bardzo wysoka | Niska – otwory zajmują miejsce po obu stronach płytki |
W praktyce o wyborze THT decydują trzy pytania: czy komponent przenosi obciążenia mechaniczne, czy pracuje przy wysokim prądzie lub napięciu i czy będzie wymieniany w serwisie. Z naszego doświadczenia montaż przewlekany jest uzasadniony, gdy masa pojedynczego komponentu przekracza kilka gramów, a płytka ma pracować w obudowie przemysłowej przez 5-10 lat. Przy wyższych napięciach znaczenie mają też odstępy izolacyjne i pełzania – większy element przewlekany łatwiej fizycznie odseparować od obwodów sygnałowych. THT wybiera się wtedy, gdy awaria połączenia lutowanego byłaby droższa niż wolniejszy montaż.
Kiedy THT jest wymagany lub silnie preferowany?
Z naszego doświadczenia w RGBpro, THT pojawia się jako konieczność lub świadomy wybór w kilku kategoriach projektów:
- Zasilacze impulsowe (SMPS) – transformatory, dławiki, kondensatory elektrolityczne wysokonapięciowe i złącza zasilające muszą być THT
- Sterowniki przemysłowe i automatyka – złącza śrubowe do okablowania polowego, przekaźniki, elementy narażone na wibracje wymagają mechanicznie pewnych połączeń THT
- Urządzenia medyczne – normy IEC 60601 dla urządzeń medycznych wymagają często THT dla elementów wysokonapięciowych i złączy, gdzie bezpieczeństwo jest krytyczne
- Elektronika automotive i wojskowa (MIL-SPEC) – normy AEC-Q100/Q200 i MIL-PRF-55110 preferują lub wymagają THT dla komponentów narażonych na wibracje, udary i cykle termiczne
- Urządzenia serwisowe – sprzęt, który ma być naprawiany w warunkach polowych (np. urządzenia pomiarowe, sprzęt radiokomunikacyjny) projektuje się z THT dla łatwości wymiany komponentów
- Prototypy i małe serie R&D – THT pozwala na łatwą modyfikację i podmianę komponentów podczas procesu weryfikacji projektu
Dlaczego THT ułatwia prototypowanie i serwis?
W prototypach inżynier może szybko podmienić rezystor, kondensator, złącze lub diodę bez ryzyka uszkodzenia sąsiedniego układu BGA albo elementu 0201. Dla pierwszych serii 5-50 sztuk THT skraca drogę od koncepcji do testu funkcjonalnego, bo część operacji da się wykonać bez przygotowania pełnego oprzyrządowania. Przy małej serii, na przykład 20-200 sztuk, ręczny montaż wybranych elementów THT bywa ekonomicznie rozsądniejszy niż ich przeprojektowanie pod SMT.
W serwisie najczęściej zużywają się złącza, przekaźniki, bezpieczniki i elementy mocy – czyli komponenty dostępne w wersjach THT. Technik odlutuje je stacją lutowniczą i odsysaczem, bez gorącego powietrza i precyzyjnych dysz. Dla urządzeń utrzymywanych przez 10-15 lat liczy się też stabilność łańcucha dostaw: sprawdzona część przewlekana dostępna od lat bywa ważniejsza niż redukcja powierzchni PCB o 20%. Jeśli producent przewiduje naprawę modułu zamiast wymiany całej płytki, montaż przewlekany zmniejsza koszt cyklu życia produktu – pod warunkiem, że dokumentacja rewizji określa dopuszczone zamienniki.
Jakie są ograniczenia THT wobec SMT?
Ograniczenia THT to większe komponenty, niższa gęstość upakowania, więcej operacji manualnych i trudniejsza automatyzacja przy zróżnicowanych obudowach. Element przewlekany zajmuje miejsce po obu stronach PCB, a każdy otwór ogranicza prowadzenie ścieżek na warstwach wewnętrznych i dolnych oraz zwiększa ryzyko kolizji z przelotkami i polygonami. Obudowy 0402, 0201, QFN, BGA i układy o rastrze 0,5 mm są domeną montażu powierzchniowego SMT, którego automaty osiągają wydajność rzędu dziesiątek tysięcy komponentów na godzinę – ręczne wkładanie THT zależy od liczby operatorów i ergonomii stanowiska. Jeśli głównym celem jest miniaturyzacja, THT zwykle przegrywa z SMT już na etapie projektu płytki. Dlatego w nowych projektach zostawia się THT tylko tam, gdzie ma uzasadnioną funkcję mechaniczną, elektryczną lub serwisową.
Jakie są metody lutowania THT – fala, selektywne, ręczne?
Wybór metody lutowania THT zależy od wolumenu produkcji, złożoności płytki, obecności komponentów SMT i wymagań jakościowych. Każda z trzech metod ma konkretne zastosowanie – i konkretne ograniczenia.
Czym jest lutowanie falowe i kiedy się je stosuje?
Lutowanie falowe (wave soldering) to najbardziej wydajna metoda lutowania THT w produkcji seryjnej. Płytka PCB (z wstawionymi komponentami THT) przesuwa się nad wanną z ciekłym lutem, zanurzając spodnią stronę w tzw. fali lutowniczej. Czas kontaktu z falą wynosi zazwyczaj 3-5 sekund, temperatura lutu to 250-260°C dla stopów bezołowiowych (SAC305).
Lutowanie falowe jest optymalne dla płytek z dużą liczbą komponentów THT i brakiem wrażliwych elementów SMT po stronie dolnej (lub gdy SMT po stronie dolnej jest zakryty maskownicą). Wydajność procesu jest wysoka – jedna płytka przechodzi przez wannę w kilkanaście sekund.
Ograniczenia fali lutowniczej:
- Nie nadaje się dla płytek z komponentami SMT na stronie dolnej – fala uszkodzi lub zmyje elementy powierzchniowe
- Przy dużej gęstości THT możliwe mostkowania między padami o małym rozstawie
- Wyższe zużycie lutu i topnika niż w lutowaniu selektywnym
Czym jest lutowanie selektywne i kiedy jest lepszym wyborem?
Lutowanie selektywne (selective soldering) to precyzyjna metoda, w której miniaturowa dysza z ciekłym lutem lutuje tylko wybrane obszary płytki – konkretne pady THT – omijając komponenty SMT i inne wrażliwe obszary. Maszyna do lutowania selektywnego łączy precyzję CNC z elastycznością programowania: program definiuje ścieżkę dyszy, prędkość, temperaturę i czas kontaktu z każdym padem.
Lutowanie selektywne stosuje się przede wszystkim przy technologii mieszanej SMT+THT, gdy komponenty SMT na stronie dolnej uniemożliwiają użycie fali. To też naturalna metoda dla:
- Płytek z małą liczbą punktów THT – fala byłaby nieekonomiczna
- Komponentów termicznie wrażliwych w sąsiedztwie padów THT
- Złączy o niestandardowym rozstawie, gdzie fala powoduje mostkowania
- Produkcji małoseryjnej i średnioseryjnej, gdzie elastyczność programowania jest kluczowa
Kiedy stosuje się lutowanie ręczne THT?
Lutowanie ręczne wykonywane jest przez techników z certyfikatem IPC-A-610 za pomocą grotowej stacji lutowniczej. W produkcji kontraktowej lutowanie ręczne stosuje się dla:
- Komponentów, których geometria lub lokalizacja wyklucza falę i selektywne (np. złącza pod kątem, komponenty na krawędzi płytki)
- Poprawek (rework) po inspekcji – uzupełnienie zimnych lutów, usunięcie mostkowań
- Prototypów i jednostkowych zleceń, gdzie setup maszyny byłby nieuzasadniony ekonomicznie
- Komponentów dodawanych po procesie falowym lub selektywnym (np. transformatory wkładane po fali ze względu na wysokość)
| Metoda | Wydajność | Kiedy stosować | Ograniczenia |
|---|---|---|---|
| Falowe | Wysoka | Duże serie, dużo THT, brak SMT na spodzie | Niszczy SMT na stronie dolnej |
| Selektywne | Średnia | Mixed SMT+THT, mała liczba punktów THT | Wyższy koszt setupu, wolniejsze niż fala |
| Ręczne | Niska | Prototypy, rework, niestandardowe geometrie | Zależne od operatora, trudne do skalowania |
Jak kontroluje się jakość lutów THT?
Kontrola montażu przewlekanego ocenia poprawność osadzenia elementu, zwilżenie lutu, wypełnienie otworu, długość wystających wyprowadzeń i brak zwarć między sąsiednimi padami. Typowe niezgodności THT to zimny lut, niewystarczające wypełnienie otworu, mostek lutowniczy, nadmiar topnika, przegrzanie laminatu oraz zbyt długie wyprowadzenie po obcięciu. Dopuszczalna długość wystającego pinu bywa definiowana w dokumentacji klienta, na przykład jako 0,5-2,5 mm, zależnie od obudowy i odstępów izolacyjnych. Przy płytkach z dużą liczbą złączy AOI uzupełnia się ręczną inspekcją pod powiększeniem 3x-10x. Kryteria akceptacji (klasa 2 lub 3 wg IPC-A-610) warto ustalić przed produkcją, a nie dopiero po wykryciu niezgodności – szerzej opisujemy to w artykule o kontroli jakości w montażu kontraktowym elektroniki.
Na czym polega technologia mieszana SMT+THT i dlaczego to najczęstszy scenariusz?
Technologia mieszana (mixed technology, hybrid assembly) łączy montaż SMT i THT na jednej płytce PCB. To nie wyjątek – to standard w kontraktowej produkcji elektroniki. Zdecydowana większość płytek, które trafiają do nas w RGBpro, ma komponenty SMT (rezystory, kondensatory, układy scalone) i co najmniej kilka elementów THT (złącza, kondensatory elektrolityczne, transformatory). Taki podział pozwala zachować wysoką gęstość montażu na części logicznej i jednocześnie wzmocnić punkty, które będą dotykane, dokręcane lub obciążane przewodami.
Jakie są typowe konfiguracje SMT+THT?
W praktyce produkcyjnej spotykamy cztery główne konfiguracje płytek mieszanych:
Konfiguracja 1: SMT TOP + THT TOP – najprostsza. Wszystkie komponenty na jednej stronie: SMT przechodzi przez reflow, potem THT przez lutowanie selektywne lub ręczne. Strona dolna jest czysta – możliwe falowe bez maskownicy.
Konfiguracja 2: SMT TOP + THT TOP + SMT BOTTOM – najczęstsza w elektronice przemysłowej i konsumenckiej. Strona górna: SMT i THT. Strona dolna: SMT (np. małe SMD klejem, przed falą) lub SMT lutowane w osobnym przejściu reflow. THT lutowane selektywnie lub falowo z maskownicą zakrywającą SMT na spodzie.
Konfiguracja 3: SMT TOP + THT przez płytkę + SMT BOTTOM – wymaga lutowania selektywnego lub ręcznego dla THT, bo fala uszkodziłaby SMT na spodzie.
Konfiguracja 4: THT only – rzadka, spotykana w starszych konstrukcjach przemysłowych i zasilaczach liniowych. Cała płytka w THT, lutowanie falowe.
Jak wygląda przepływ produkcyjny dla płytki SMT+THT?
- Drukowanie pasty na stronie TOP (stencil SMT)
- Pick&Place SMT na stronie TOP
- Reflow – lutowanie SMT strony TOP
- Opcjonalnie: klejem + pick&place SMT na stronie BOTTOM (jeśli dotyczy)
- Wstawianie komponentów THT (ręczne lub automatyczne)
- Lutowanie THT – falowe (z maskownicą jeśli jest SMT na BOTTOM) lub selektywne
- AOI + inspekcja wizualna
- Test funkcjonalny / ICT (jeśli dotyczy)
Złożoność przepływu i liczba przejść przez linię bezpośrednio wpływa na koszt montażu. Im więcej operacji i przejść – tym wyższy koszt jednostkowy. Kolejność procesu trzeba zaplanować już na etapie DfM (Design for Manufacturing), bo elementy THT mogą ograniczać dostęp dyszy, maski selektywnej lub fali, a przy płytkach dwustronnych element o wysokości 12 mm potrafi kolidować z podparciem, ramką technologiczną albo przyrządem testowym. Dobra analiza DfM może zredukować liczbę operacji i obniżyć koszt produkcji.
THT, SMT czy montaż mieszany – jak podjąć decyzję?
Decyzję najlepiej podejmować dla każdej grupy komponentów osobno, zestawiając funkcję elementu, wolumen, wymagania mechaniczne, koszt montażu i planowaną obsługę serwisową:
- Wybierz SMT, jeśli priorytetem jest miniaturyzacja, automatyzacja i seria liczona w tysiącach sztuk – dotyczy to logiki, komunikacji, drobnych elementów pasywnych i układów scalonych.
- Wybierz THT, jeśli element ma przenosić siły, wysokie prądy, wysokie napięcia lub częste cykle podłączania.
- Wybierz montaż mieszany, jeśli logika może być w SMT, a interfejsy użytkownika, złącza i elementy mocy powinny pozostać przewlekane.
- Zweryfikuj decyzję przez DfM, prototyp funkcjonalny i kontrolę pierwszej sztuki według ustalonej klasy IPC.
Od czego zależy koszt montażu THT?
Koszt montażu THT to suma przygotowania produkcji, osadzania komponentów, lutowania, kontroli i ewentualnego mycia lub poprawek. Sama liczba płytek nie wystarcza do rzetelnej wyceny – 100 płytek z 2 złączami THT może być prostszym zleceniem niż 20 płytek z 40 elementami przewlekanymi. Największy wpływ na koszt ma czas pracy na jeden punkt lutowniczy oraz ryzyko poprawek po kontroli.
| Czynnik kosztowy | Wpływ na wycenę | Przykład |
|---|---|---|
| Liczba wyprowadzeń | Więcej punktów lutowniczych oznacza dłuższy cykl | Złącze 2-pin kontra złącze 24-pin |
| Metoda lutowania | Fala jest szybsza przy seriach, lutowanie ręczne bardziej pracochłonne | Fala, lutowanie selektywne lub ręczne |
| Wymagania jakości | Klasa IPC 3 zwiększa zakres kontroli | Kryteria wypełnienia otworu wg IPC-A-610 |
| Konfiguracja płytki | Każde dodatkowe przejście przez linię podnosi koszt jednostkowy | SMT na obu stronach + THT lutowane selektywnie |
Jak przygotować projekt PCB pod montaż THT – parametry, footprinty, BOM?
Błędy w dokumentacji THT należą do najczęstszych powodów opóźnień i konieczności przeprojektowania. Poniżej parametry, które musisz zdefiniować prawidłowo już w projekcie, żeby montaż przebiegł bez problemów.
Parametry otworów THT – co wpisać w projekcie?
Każdy otwór THT w projekcie PCB opisują dwa wymiary: średnica wiercenia (drill diameter) i średnica pada (pad diameter). Obowiązuje prosta zasada: średnica otworu musi być większa od średnicy wyprowadzenia komponentu, a pad musi zapewnić wystarczający pierścień miedzi (annular ring).
- Średnica otworu = średnica wyprowadzenia + 0,2-0,3 mm luzu montażowego (np. wyprowadzenie 0,5 mm → otwór 0,7-0,8 mm)
- Minimalny annular ring – typowo 0,25 mm dla klasy IPC-2 (czyli: pad minimum = otwór + 2 × 0,25 mm)
- Rozstaw otworów (pitch) – musi dokładnie odpowiadać rozstawowi wyprowadzeń komponentu z datasheet; błąd 0,1 mm uniemożliwia wstawienie elementu
- Tolerancja wiercenia – standardowo ±0,05 mm; sprawdź w specyfikacji producenta PCB
Jak definiować footprinty THT w KiCad i Altium?
Biblioteki standardowych footprintów THT w KiCad i Altium pokrywają większość popularnych obudów (DIP, TO-220, D-Sub, złącza Molex). Dla niestandardowych komponentów twórz footprinty ręcznie na podstawie datasheet mechanicznego:
- Wymiary wyprowadzeń (diameter, pitch) – zawsze z datasheet, nigdy z pomiarów fizycznych próbki
- Obrys komponentu (courtyard) – uwzględnij luz montażowy min. 0,5 mm wokół obudowy
- Orientacja pinu 1 – kluczowa przy elementach polaryzowanych (kondensatory elektrolityczne, diody, tranzystory)
- Wysokość komponentu – ważna przy planowaniu maskownicy do fali i clearance’u obudowy
Co musi zawierać BOM dla komponentów THT?
BOM dla THT musi zawierać te same elementy co BOM SMT (opisujemy je w artykule jak przygotować BOM do wyceny montażu), z kilkoma dodatkowymi polami krytycznymi dla przygotowania produkcji:
- Numer katalogowy producenta (MPN) – niezbędny do zakupu właściwego komponentu
- Rozstaw wyprowadzeń (pitch/lead spacing) – np. „RM 5,08 mm” dla kondensatora elektrolitycznego
- Długość wyprowadzeń po formowaniu – jeśli wymaga niestandardowego kształtowania leadów
- Polaryzacja – dla kondensatorów elektrolitycznych, diod i innych elementów spolaryzowanych
- Strona montażu – TOP lub BOTTOM (kluczowe dla planowania kolejności operacji)
- Metoda lutowania – ręczne, selektywne czy fala; szczególnie gdy niektóre komponenty wymagają lutowania ręcznego po fali (np. transformatory ze względu na wysokość)
Jakie pliki Gerber i dokumentację przygotować pod THT?
Komplet Gerberów powinien obejmować warstwy miedzi, maski, opisów, pasty (dla części SMT), obrysu płytki oraz plik wierceń Excellon – przy THT to on definiuje średnice wszystkich otworów. Szczegółowo opisujemy to w poradniku o przygotowaniu plików Gerber. Przy komponentach spolaryzowanych warto dołączyć rysunek montażowy (assembly drawing w PDF), bo sam opis na PCB bywa niewystarczający po lakierowaniu albo przy gęstym upakowaniu. Jeżeli płytka ma być lutowana falą, trzeba wcześniej zweryfikować kierunek przejścia przez maszynę i cieniowanie elementów niskich przez wysokie. Przy seriach powyżej 500 sztuk takie ustalenia oszczędzają kilka godzin poprawek na partii.
Czego unikać w projekcie pod montaż THT?
- Otworów zbyt ciasnych – luz 0,1 mm to za mało przy ręcznym wstawianiu; przy automatycznym insertorze dopuszczalne 0,15 mm
- Padów zbyt blisko krawędzi płytki – fala lutownicza ma problem z padami bliżej niż 3-5 mm od krawędzi
- Mieszania THT i SMT po tej samej stronie bez analizy DfM – może wymusić dodatkowe przejście przez linię i podnieść koszt
- Braku orientacji pin 1 na silkscreenie – każdy polaryzowany komponent THT musi mieć wyraźne oznaczenie pin 1 (kwadratowy pad lub opis)
- Komponentów o dużej wysokości blisko siebie – transformatory i kondensatory elektrolityczne muszą mieć clearance pionowy uwzględniający sąsiednie elementy
Najczęściej zadawane pytania (FAQ)
Co to jest montaż THT?
Montaż THT (Through-Hole Technology) to technologia montażu elektroniki, w której wyprowadzenia (leads) komponentów przechodzą przez otwory w płytce PCB i są lutowane po przeciwnej stronie. Połączenie lutownicze powstaje wewnątrz metalizowanego otworu, co daje znacznie wyższą wytrzymałość mechaniczną niż montaż powierzchniowy SMT. THT stosuje się dla złączy, kondensatorów elektrolitycznych, transformatorów, przekaźników i wszystkich komponentów narażonych na siły mechaniczne lub duże prądy.
Czym różni się THT od SMT?
W montażu SMT (Surface Mount Technology) komponenty lutowane są bezpośrednio na powierzchni płytki PCB – nie wymagają otworów przelotowych. THT wymaga otworów, przez które przechodzą wyprowadzenia komponentów. SMT dominuje w produkcji masowej ze względu na mniejsze gabaryty komponentów i wyższą automatyzację. THT zapewnia wyższą wytrzymałość mechaniczną połączeń, lepsze odprowadzanie ciepła i łatwiejszą wymienialność komponentów. W praktyce większość współczesnych płytek PCB łączy obie technologie – SMT dla układów scalonych i rezystorów, THT dla złączy i elementów mocy.
Czy montaż THT jest gorszy od SMT?
Montaż THT nie jest gorszy od SMT, tylko służy innym celom projektowym. SMT daje miniaturyzację, wysoką automatyzację i dobrą opłacalność dużych serii. THT daje mocniejsze zakotwienie komponentu, łatwiejszą naprawę i prostszą inspekcję części przewlekanych. W wielu urządzeniach przemysłowych najlepszy wynik daje montaż mieszany, a nie wybór jednej technologii dla całej płytki.
Kiedy lepiej zastąpić THT elementem SMT?
THT lepiej zastąpić elementem SMT, gdy komponent nie przenosi sił mechanicznych, nie wymaga łatwej wymiany i zajmuje zbyt dużo miejsca na PCB. Dotyczy to szczególnie rezystorów, kondensatorów, diod sygnałowych i układów scalonych dostępnych w popularnych obudowach powierzchniowych. Zmiana na SMT może obniżyć koszt serii, jeśli redukuje operacje ręczne i pozwala przejść przez standardowy proces reflow. Decyzję warto potwierdzić dostępnością części, parametrami termicznymi i wymaganiami serwisowymi produktu.
Czy montaż przewlekany THT nadaje się do dużych serii?
Montaż przewlekany THT nadaje się do dużych serii, jeśli proces jest zaprojektowany pod lutowanie falowe, selektywne albo ergonomiczne stanowiska ręczne. Wysoki wolumen wymaga powtarzalnych komponentów, właściwych średnic otworów i stabilnych dostaw części. Przy tysiącach sztuk nawet kilka sekund różnicy na jednym elemencie wpływa na koszt partii, dlatego przed produkcją seryjną warto wykonać analizę DfM i kontrolę pierwszej sztuki.
Kiedy używa się lutowania selektywnego zamiast fali?
Lutowania selektywnego używa się wtedy, gdy na spodniej stronie płytki PCB znajdują się komponenty SMT, które fala lutownicza by uszkodziła lub zmyła. Miniaturowa dysza maszyny do lutowania selektywnego dociera precyzyjnie do wybranych padów THT, omijając wrażliwe obszary. Selektywne lutowanie stosuje się też dla płytek z małą liczbą punktów THT (gdzie setup fali byłby nieekonomiczny) oraz dla komponentów o niestandardowej geometrii lub złączy o małym rozstawie, gdzie fala powoduje mostkowania.
Jakie elementy są montowane technologią THT?
Technologią THT montuje się przede wszystkim: złącza i gniazda (D-Sub, RJ45, złącza śrubowe, USB), kondensatory elektrolityczne o dużej pojemności i napięciu, transformatory i dławiki, przekaźniki, tranzystory i tyrystory mocy w obudowach TO-220/TO-247, bezpieczniki i uchwyty, przełączniki mechaniczne i potencjometry. Wspólna cecha: duże gabaryty, wysokie prądy lub napięcia, narażenie na siły mechaniczne albo konieczność wymiany w serwisie.
Jakie pliki są potrzebne do wyceny montażu THT?
Do wyceny montażu THT potrzebny jest BOM, pliki Gerber, plik wierceń Excellon, rysunek montażowy i informacja o liczbie sztuk. Przy montażu mieszanym przydaje się także plik pick&place (centroid) dla części SMT. Jeżeli produkt ma spełniać IPC-A-610 w klasie 2 lub 3, trzeba wskazać to przed wyceną. Im dokładniejsze dane wejściowe, tym mniej założeń technologicznych i krótszy czas przygotowania oferty.
Czy RGBpro realizuje montaż mieszany SMT+THT?
Tak – montaż mieszany (mixed technology) to jeden z najczęstszych scenariuszy produkcyjnych w RGBpro. Realizujemy pełen przepływ SMT+THT: reflow dla komponentów powierzchniowych, a następnie lutowanie selektywne lub falowe dla elementów przewlekanych, zależnie od konfiguracji płytki. W ramach jednego zlecenia obsługujemy też lutowanie ręczne dla komponentów o niestandardowej geometrii lub wymagających wstawienia po głównym procesie falowym. Wystarczy przesłać pliki Gerber, BOM i pick&place – dobierzemy metodę optymalną dla Twojego projektu.
Jak długo trwa montaż THT w RGBpro?
Czas realizacji zależy od liczby komponentów THT, metody lutowania i wolumenu zlecenia. Skontaktuj się z nami bezpośrednio – po analizie dokumentacji podamy konkretny harmonogram dla Twojego projektu.
Potrzebujesz wyceny montażu THT lub mieszanego?
Prześlij BOM, pliki Gerber z plikiem wierceń, wymagania IPC i planowaną liczbę sztuk. Sprawdzimy, które elementy warto wykonać w THT, które przenieść do SMT, a które wymagają lutowania selektywnego lub ręcznego. Najlepszy efekt daje rozmowa technologa z konstruktorem jeszcze przed zamrożeniem rewizji PCB – projekt trafia wtedy do produkcji z jasną kolejnością operacji i realnym kosztorysem.

Dodaj komentarz
Musisz się zalogować, aby móc dodać komentarz.